



 English
아세테이트 섬유는 간과되기 쉽습니다. 그것들은 면의 일상적인 친숙함이나 엄청난 양의 폴리에스터를 가지고 있지 않으며, 대부분의 사람들은 눈치채지 못한 채 재킷 안감, 담배 끝, 선글라스 테두리 등에서 그것들을 만납니다. 하지만 부직포 라인을 운영하거나 계획하는 사람이라면 아세테이트를 제대로 이해할 가치가 있습니다. 이는 자체 방적 경로, 자체 열 한계 및 자체 최종 시장을 갖춘 반합성 섬유이며, 적합한 위치를 아는 것은 다음 투자가 이 섬유를 중심으로 구축되어야 하는지 아니면 대부분의 스펀본드 및 멜트블로운 공장이 의존하는 폴리프로필렌 주력 제품을 중심으로 구축되어야 하는지 판단하는 데 도움이 됩니다.
아세테이트 섬유는 실제로 무엇입니까?
아세테이트는 일반적으로 정제된 목재 펄프 또는 면 린터인 셀룰로오스로 시작됩니다. 셀룰로오스는 아세트산 및 무수 아세트산과 반응하여 중합체 사슬을 따라 있는 많은 수산기 그룹을 아세테이트 에스테르로 전환합니다. 그 반응이 얼마나 멀리까지 허용되는지에 따라 결국 가족이 결정됩니다.
- 디아세테이트(2차 아세테이트): 대략 54%의 결합 아세트산이 아세톤에 용해되기 때문에 대부분의 섬유 아세테이트가 아세톤 도프에서 건식 방사됩니다.
- 트리아세테이트(1차 아세테이트): 약 62%의 아세트산이 결합되어 있으며 더 강한 용매가 필요하고 열을 유지하고 모양이 조금 더 좋아집니다.
- 아세테이트 토우: 일관된 데니어와 크림프가 드레이프보다 더 중요한 담배 필터용으로 대량 생산되는 연속 필라멘트 다발입니다.
건식 방사에서는 도프가 여과되고 방사구를 통해 가열된 샤프트로 압착되며 필라멘트가 응고됨에 따라 아세톤이 증발합니다. 그런 다음 섬유에 윤활유를 바르고 주름을 잡은 다음 필라멘트로 감거나 스테이플로 절단합니다. 어떤 시점에서도 녹는 것은 없습니다. 이는 아세테이트와 폴리프로필렌을 비교할 때 중요한 세부 사항입니다. 이는 거의 모든 다운스트림 차이점을 설명하기 때문입니다.
아세테이트 처리 방법을 결정하는 특성
아세테이트의 명성은 부드러운 실크 같은 광택, 부드러운 드레이프, 피부에 닿는 건조하고 속건성 느낌 등 그 손길과 외관에서 비롯됩니다. 수분 회복율은 약 6.5%로 비스코스보다 낮으므로 섬유가 덜 부풀어 오르고 더 빨리 회복됩니다. 또한 열가소성 소재로 190~205°C 정도에서 연화되므로 카드형 열 접착 웹에 접착할 수 있지만 공격적인 열기 또는 캘린더 설정은 배제됩니다.
제약 조건에도 많은 관심을 기울일 가치가 있습니다. 아세테이트는 아세틸 그룹을 벗겨내고 섬유를 둔하거나 약하게 만들 수 있는 강한 알칼리에 민감하며, 아세톤 및 여러 관련 용매에 부드러워지거나 용해됩니다. 습윤 강도는 건조 강도보다 눈에 띄게 낮고 내마모성은 보통 수준이며 압축 온도는 낮게 유지되어야 합니다. 필라멘트 데니어, 압착 수준 및 회전 시 적용되는 마감 처리는 모두 스테이플이 카딩을 통해 얼마나 원활하게 진행되고 접착된 웹이 얼마나 균일하게 형성되는지에 영향을 미칩니다.
아세테이트 섬유가 나타나는 곳
텍스타일 아세테이트는 내마모성보다 광택이 더 중요한 안감, 블라우스, 정장, 리본 및 장식용 직물 등 주로 패션 및 가구 섬유입니다. 의류 외에도 아세테이트 토우가 담배 여과를 지배하는 반면 고체 셀룰로오스 아세테이트는 안경테, 도구 손잡이 및 투명 포장 필름이 됩니다.
부직포에서 아세테이트 스테이플은 카드 및 열 접착 구조와 습식 웹에 나타나며 때로는 손의 느낌을 부드럽게 하거나 로프트를 추가하기 위해 다른 섬유와 혼합됩니다. 압도적이라기보다는 소소한 존재감이며, 정확한 형태는 항상 섬유 자체보다는 완제품에 따라 결정된다.
아세테이트 섬유와 폴리프로필렌 부직포를 나란히 배치
우리 사무실에 접수되는 질문의 상당 부분은 간단한 비교로 시작되므로 여기에 간단한 질문이 있습니다. 두 재료는 서로 다른 규칙에 따라 생활하는 이웃보다 경쟁자가 적습니다.
| 재산 | 셀룰로오스 아세테이트 | 폴리프로필렌(스펀본드/멜트블로운) |
|---|---|---|
| 원료 | 아세틸화된 목재 펄프 또는 린터 | 프로필렌 폴리머, 화석 또는 물질수지 기반 |
| 섬유 형성 | 아세톤 용액으로 건식 방사 | 압출기에서 직접 용융 방사 |
| 수분 회복 | 약 6.5% | 사실상 0, 소수성 |
| 열 거동 | 190~205°C 근처에서 연화되고 완전히 녹지 않고 분해됩니다. | 160~165°C 근처에서 녹고 쉽게 접착됩니다. |
| 결합 경로 | 저온 열, 화학, 습식, 혼합 | 캘린더, 열풍, 초음파, 수력 얽힘 |
| 강도와 마모 | 보통의 건조 강도, 낮은 습윤, 보통의 마모 | 좋은 인성, 미세한 데니어에서 우수한 강도 |
| 대표적인 제품 | 라이닝, 토우, 프레임, 장식용 직물 | 위생, 의료, 물티슈, 여과, 포장, 농업 |
스코어카드가 아닌 처리 결정의 지도로 표를 읽으십시오. 추상적으로는 어느 섬유도 더 나은 것이 없습니다. 각각은 특정 종류의 식물에 보상을 줍니다.
아세테이트가 스펀본드 라인에서 단순히 흐르지 않는 이유
두 재료 모두 "공장에서 만들어진 섬유"이기 때문에 하나의 기계로 둘 중 하나를 생산할 수 있다고 가정하기 쉽습니다. 실제로 화학은 하드웨어를 설정합니다. 스펀본드 라인은 용융된 폴리머를 압출하고 고속 공기로 필라멘트를 끌어당깁니다. 아세테이트는 용액에서 추출되며 해당 용매는 회수, 정제 및 공정으로 반환되어야 합니다. 이는 방폭형 전기 설계, 내용매성 구성 요소, 회수 컬럼 및 완전히 다른 안전 케이스를 의미합니다. 개조가 아닌 별도의 공장입니다.
이것이 바로 아세테이트 부직포가 일반적으로 스테이플로 제작되는 이유입니다. 섬유는 구매, 개봉, 혼합, 카드 처리 및 접착 또는 습식 공정으로 분산됩니다. 아세테이트가 계획의 중심에 있다면 기계 관련 대화는 방적 돌기보다는 개봉, 소면, 접착 및 와인딩에 관한 것입니다. 우리 자신의 작업은 용융 방사된 면에 있기 때문에 재료가 다른 곳에 속할 때 우리는 명백하게 말합니다.
용융 방사 장비가 재료 혼합에 적합한 곳
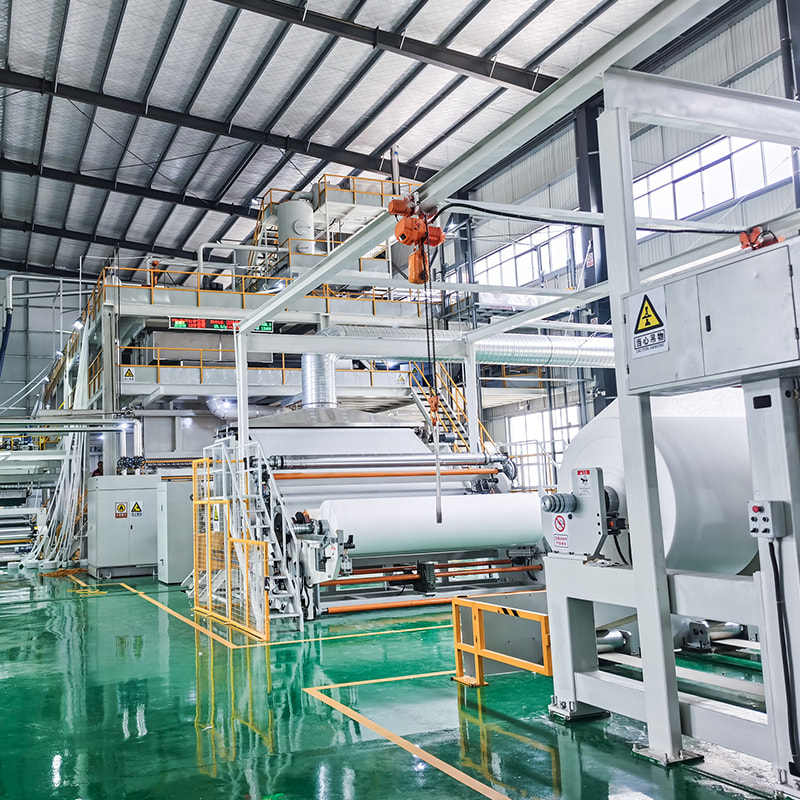
우리에게 아세테이트에 관해 묻는 대부분의 생산자들은 실제로 포트폴리오에 관해 묻는 것입니다. 고객은 위생용 직물, 물티슈, 여과 매체 및 의료용 커튼을 계속 주문하고 있으며 문제는 어떤 라인이 이러한 요구를 가장 현명하게 충족시키는가입니다. 폴리프로필렌 스펀본드는 백본으로 남아 있으며 단일 빔 S 라인이 진입점이 되는 경우가 많습니다. 하나의 빔, 고속, 낮은 데니어 및 실행하기 전에 모델링하기 쉬운 운영 비용입니다.
 PP 스펀본드 부직포 기계 제품군 단일 빔 S부터 이중 및 삼중 빔 구성까지, 조절 가능한 폭과 위생, 물티슈 및 여과 직물 생산을 위한 슬리팅을 갖춘 PP 스펀본드 라인을 살펴보세요. 제품보기 →
Meltblown은 이야기의 나머지 절반입니다. 미세 섬유는 SMS 유형 구조가 의존하는 차단 성능을 제공하며, 독립형 멜트블로운 장치를 사용하면 공장에서 주변의 모든 것을 재건하지 않고도 해당 기능을 추가할 수 있습니다.
 멜트블로운 부직포 기계 미세 PP 섬유용 독립형 멜트블로운 라인은 1600~3200mm 폭으로 제공되며 위생 및 의료 제품의 여과 및 차단층에 적합합니다. 제품보기 →
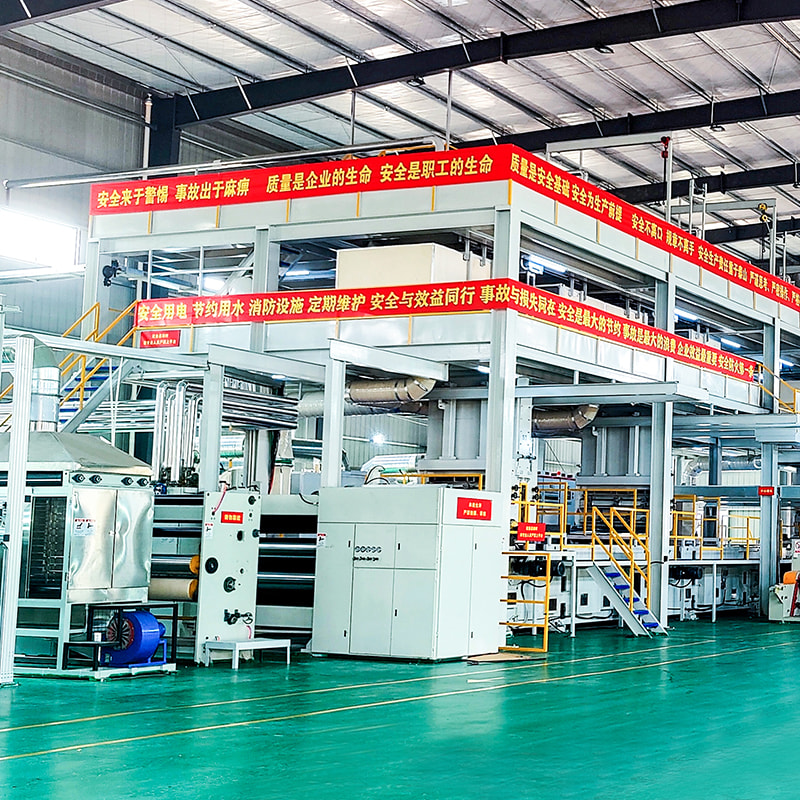
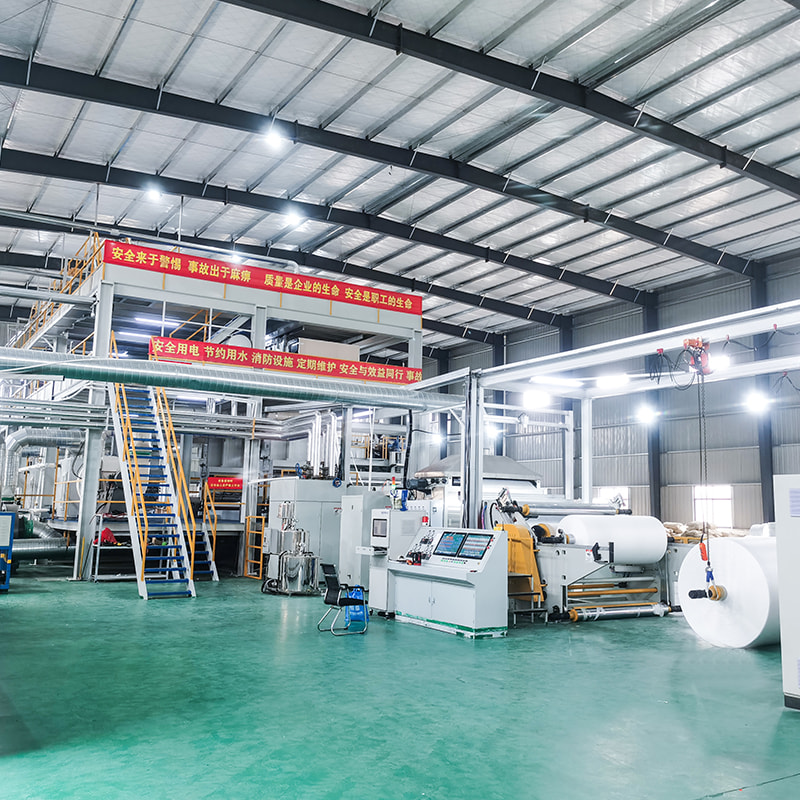
제품에 한 번에 두 가지 프로세스가 모두 필요한 경우 라인은 S, SS, SSS, SMS, SMMS 또는 SMMSS의 복합 라인이 되며 빔 수와 레이어링은 대상 패브릭과 일치합니다. 폭은 일반적으로 1600mm에서 4200mm에 이르며 주 장비와 보조 장비의 구성은 특정 제품 구성에 맞게 조정될 수 있습니다.
스펀멜트 복합 부직포 기계 SMS, SMMS 및 SMMSS 라인은 스펀본드 및 멜트블로운 레이어를 한 번에 결합하며 의료, 위생 및 여과 직물에 맞게 조정 가능한 구성을 제공합니다. 제품보기 → 단일 라인이 다양한 폴리머에 걸쳐 얼마나 멀리 늘어날 수 있는지 여전히 저울질하고 계시다면, 폴리에스테르, 폴리프로필렌 및 기타 섬유 유형 취급 기술적인 논의가 시작되기 전 유용한 출발점이 됩니다.
커밋하기 전 간단한 체크리스트
- 먼저 광섬유 경로를 확인하십시오. 용액 방사 아세테이트와 용융 방사 폴리프로필렌에는 서로 다른 공장, 허가 및 운영자가 필요합니다.
- 기계의 기본 레시피가 아닌 섬유의 연화 범위에 맞춰 접착하십시오.
- 차단성, 부드러움, 광택, 드레이프 등 직물이 무엇을 해야 하는지 물어보고 그 반대가 아닌 구조를 선택하도록 하십시오.
- 용제 또는 첨가제 취급 요구 사항을 조기에 확인하십시오. 단일 구성 요소보다 건물 디자인을 더 많이 형성합니다.
- 레이아웃이 여전히 유연할 때 보조 장비와 서비스 액세스를 계획하세요.
이 중 복잡한 것은 없지만 각 항목을 시운전 현장에서 처리하는 것보다 종이에 처리하는 것이 훨씬 저렴합니다.
끝까지 이야기하기
아세테이트 섬유는 의류, 토우 및 특수 제품에서 그 자리를 유지할 것이며 비용, 느낌 및 수명 종료에 대한 대화에서 폴리프로필렌과 계속 비교될 것입니다. 중요한 것은 실제로 판매할 수 있는 제품에 적합한 경로를 선택하는 것입니다. 우리는 위생, 의료, 물티슈, 포장 및 농업 고객을 위한 스펀본드, 멜트블로운 및 스펀멜트 라인을 구축하는 데 수년을 보냈으며 이러한 라인이 정답이 아닌 부분을 기꺼이 설명합니다. 재료 혼합에 대해 간단한 대화를 원하신다면, 우리 팀에 연락해 그리고 무엇을 만들 계획인지 알려주세요.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., 중국
